 AnglaisEN
 FrançaisFR
 AllemandDE
 portugaisPT
 EspagnolES
 russeRU
 japonaisJA
 coréenKO
 arabeAR
 grecEL
 turcTR
 italienIT
 polonaisPL
 hindiHI
 中国CN
.webp)
Comment lire une fiche technique de film BOPP : tolérance d’épaisseur, coefficient de frottement, voile, brillance, résistance à la traction et retrait
Introduction
La fiche technique est l'un des premiers documents consultés par les responsables des achats, les ingénieurs qualité, les transformateurs d'emballages souples et les distributeurs de films BOPP avant d'approuver un nouveau fournisseur. Pourtant, dans de nombreux projets d'approvisionnement, les acheteurs ne comparent que quelques chiffres clés tels que l'épaisseur, la brillance ou la résistance à la traction, sans comprendre comment ces propriétés influent sur l'efficacité d'impression, les performances de métallisation, la qualité du pelliculage et l'homogénéité de l'emballage fini.
Pour le polypropylène biorienté (Film BOPPLa fiche technique est bien plus qu'une simple fiche de spécifications. Elle résume les caractéristiques physiques, optiques, mécaniques et de transformation du matériau dans des conditions de test définies. Une lecture attentive permet aux transformateurs d'évaluer si le film convient aux applications d'emballage alimentaire souple, de couchage, de métallisation, d'impression flexographique, d'héliogravure ou de thermoscellage.
Cet article explique les spécifications techniques du film BOPP du point de vue de l'ingénierie et de l'achat, en se concentrant sur l'épaisseur du film BOPP, la tolérance d'épaisseur, le coefficient de frottement (COF), le voile, le brillant, la résistance à la traction, l'allongement, le retrait et la signification pratique de ces valeurs lors de la transformation.
Points clés à retenir
L'épaisseur du film BOPP doit toujours être évaluée en tenant compte de la tolérance d'épaisseur plutôt que de la seule épaisseur nominale.
Le coefficient de frottement (COF) détermine la gestion de la bande, le comportement d'enroulement et la stabilité de fonctionnement de la machine pendant l'impression et le laminage.
Le voile et la brillance influencent l'aspect optique et la présentation de l'emballage plutôt que de servir de simples indicateurs de qualité.
La résistance à la traction et l'allongement décrivent comment le film de polypropylène biorienté se comporte sous contrainte mécanique lors de la transformation.
Le retrait indique la stabilité dimensionnelle à haute température et est particulièrement important pour les procédés de revêtement, de métallisation et les procédés liés à la chaleur.
Une évaluation complète du contenu d'une fiche technique de film BOPP doit prendre en compte l'interaction entre plusieurs propriétés au lieu de sélectionner le matériau sur la base d'un seul paramètre.
Éléments techniques essentiels : Comprendre le contenu d’une fiche technique de film BOPP
Avant d'interpréter les valeurs individuelles, il est important de comprendre comment le film BOPP est produit.
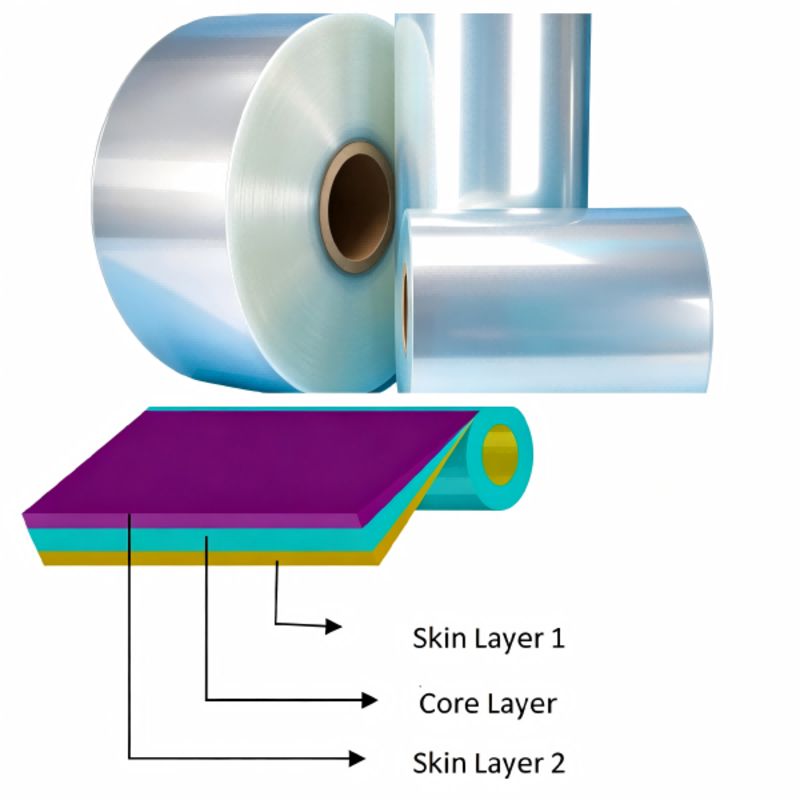
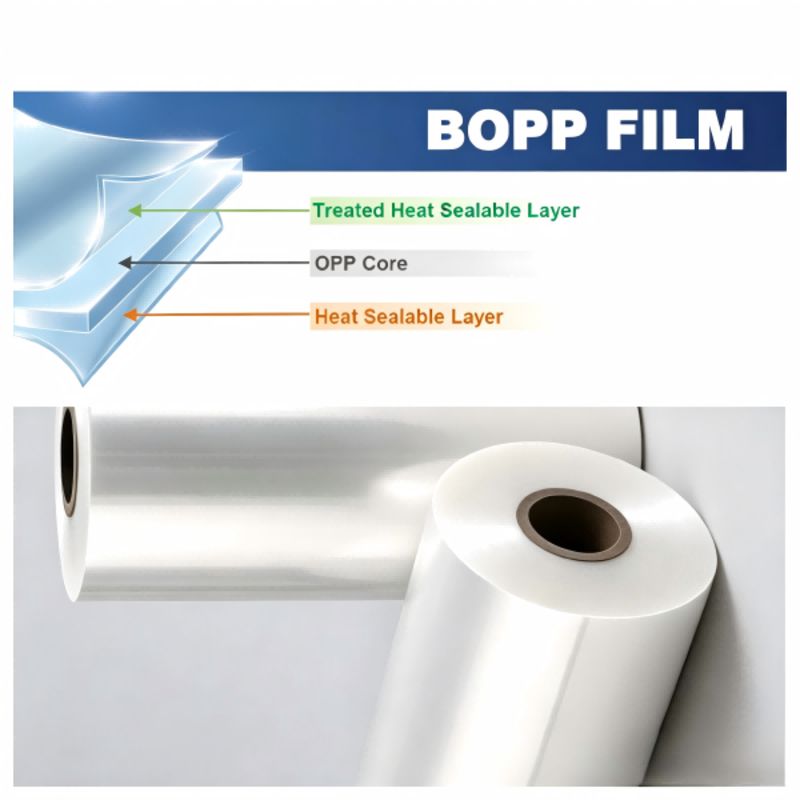
Le BOPP (polypropylène biorienté) est un film de polypropylène fabriqué par étirage séquentiel ou simultané dans le sens machine (MD) et le sens transversal (TD). Ce procédé d'orientation améliore considérablement la rigidité, la résistance à la traction, la transparence et la stabilité dimensionnelle par rapport à un film de polypropylène non étiré.
Étant donné que le BOPP est utilisé dans des applications allant de l'emballage de collations et des films de suremballage aux étiquettes auto-adhésives et aux stratifiés métallisés, les fabricants fournissent des fiches techniques décrivant les propriétés mesurables du film dans des conditions de laboratoire normalisées.
Une fiche technique BOPP type comprend généralement les catégories suivantes :
propriétés physiques
propriétés mécaniques
propriétés optiques
propriétés de surface
propriétés thermiques
Caractéristiques de traitement
Ces valeurs permettent aux transformateurs de prédire comment le film peut se comporter lors des opérations d'impression, de revêtement, d'application d'adhésif, de découpe, de laminage ou de fabrication de sacs.
Épaisseur et tolérance d'épaisseur
Le premier paramètre généralement examiné est l'épaisseur du film BOPP.
L'épaisseur nominale fait référence à l'épaisseur cible du film spécifiée par le fabricant, telle que 15 μm, 18 μm, 20 μm, 25 μm, 30 μm ou d'autres structures disponibles dans le commerce.
Une question courante lors de l'achat est : Quelle est l'épaisseur générale defilms BOPP simples?
La réponse dépend de l'application plutôt que d'une norme universelle. Selon la pratique courante du secteur, les films BOPP simples sont disponibles dans une gamme d'épaisseurs relativement étendue, tandis que les transformateurs sélectionnent différentes épaisseurs en fonction de la rigidité de l'emballage, des exigences de productivité, des performances d'impression et de la conception finale de l'emballage.
Pour les emballages souples, l'épaisseur standard du film BOPP destiné aux emballages alimentaires souples est souvent déterminée par la structure complète du laminé plutôt que par la seule couche de BOPP. Le BOPP peut servir de support extérieur imprimable, de barrière métallisée ou faire partie d'un laminé multicouche avec du CPP, du PE, du PET ou une feuille d'aluminium.
Plus important que l'épaisseur nominale, c'est la tolérance d'épaisseur.
La tolérance d'épaisseur décrit la variation admissible autour de l'épaisseur cible. Une tolérance plus faible améliore généralement la régularité lors de l'impression, du couchage, de l'application d'adhésif, de l'enroulement et du laminage, car le film se comporte de manière plus uniforme sur toute la longueur du rouleau.
Pour les convertisseurs, un calibre irrégulier peut contribuer à des variations dans :
Impression
Poids du revêtement
Répartition de l'adhésif
Consistance du collage de la stratification
qualité d'enroulement
Aspect de l'emballage final
La tolérance d'épaisseur représente donc la constance du processus plutôt que la simple quantité de matériau.
Coefficient de frottement (COF)
COF signifie Coefficient de Friction, qui mesure la résistance générée lorsque deux surfaces de film glissent l'une contre l'autre.
Cette propriété est extrêmement importante lors des conversions à grande vitesse.
Si le coefficient de frottement est trop élevé, le film peut présenter un mauvais déroulement, un déroulement instable, une résistance excessive ou une alimentation inefficace dans les presses d'impression.
Si le COF est trop faible, les rouleaux peuvent devenir difficiles à contrôler car la surface devient excessivement glissante, augmentant ainsi le risque de télescopage ou d'empilement instable en fonction de l'opération de transformation.
Pour les équipes d'achat, le COF ne doit jamais être évalué comme un chiffre isolé.
Les ingénieurs devraient plutôt confirmer :
Que le film soit traité sur une seule face ou sur les deux faces
L'incorporation d'additifs de glissement est-elle prévue ?
Quelles surfaces de film sont mesurées
Que le procédé d'impression ou de revêtement prévu nécessite un frottement contrôlé
La question de savoir si le stratifié fini modifie le comportement effectif de la surface
Différentes applications requièrent différentes caractéristiques de frottement. Il n'existe pas de valeur de coefficient de frottement universellement valable pour tous les films BOPP.
Brume et brillance
Les propriétés optiques déterminent la façon dont les consommateurs perçoivent visuellement l'emballage final.
Le voile décrit le degré de diffusion de la lumière lorsqu'elle traverse un film transparent. Un voile faible indique généralement une meilleure transparence visuelle, tandis qu'un voile élevé donne une image plus diffuse.
Les applications d'emballage transparent privilégient souvent une faible opacité car la visibilité du produit devient un objectif de conception important.
Cependant, un voile ne doit pas être automatiquement interprété comme un signe de meilleure ou de moins bonne qualité. Les films mats créent intentionnellement une diffusion de la lumière plus importante afin de produire un effet visuel plus doux.
La brillance mesure la caractéristique réfléchissante de la surface du film.
Les films BOPP à haute brillance créent une réflectivité de surface plus forte et des graphismes imprimés plus lumineux, ce qui les rend adaptés à de nombreuses applications d'emballage de produits de consommation haut de gamme.
Les structures BOPP à faible brillance ou mates sont choisies lorsque les concepteurs exigent une réflexion réduite et un aspect visuel plus raffiné.
Pour les transformateurs d'impression, le voile et la brillance doivent toujours être pris en compte conjointement avec le système d'encre, le traitement de surface, la technologie de revêtement et la conception finale de l'emballage.
Résistance à la traction et allongement
Les propriétés mécaniques expliquent comment le film BOPP réagit à une charge de traction.
La résistance à la traction désigne la contrainte maximale que le film peut supporter avant de se rompre dans des conditions de test contrôlées.
Étant donné que l'orientation biaxiale renforce la structure moléculaire du polypropylène dans les deux directions, le BOPP présente généralement des caractéristiques de traction différentes dans le sens MD et TD.
Les fiches techniques fournissent donc généralement des valeurs distinctes pour :
Direction machine (MD)
Direction transversale (TD)
Ces valeurs directionnelles aident les ingénieurs à évaluer le traitement des pages web lors de la conversion.
L'allongement à la rupture décrit l'étirement maximal du film avant rupture.
Un film présentant une résistance à la traction et un allongement appropriés offre généralement des performances de conversion plus prévisibles lors d'opérations contrôlées par la tension telles que l'impression, le laminage, le refendage et le rembobinage.
Là encore, les décisions d'achat doivent privilégier la compatibilité avec l'application plutôt que la sélection de la valeur de résistance à la traction la plus élevée disponible.
Retrait et stabilité thermique
Le retrait décrit le changement dimensionnel d'un film BOPP après exposition à des températures élevées dans des conditions de test spécifiées.
Cette propriété devient particulièrement pertinente lors des processus impliquant la chaleur.
Métallisation
Préparation pour thermoscellage
revêtement thermique
Fours de séchage
Procédés de lamination impliquant des températures élevées
Bien que de nombreux acheteurs recherchent également le point de fusion du BOPP, cette valeur ne doit pas être confondue avec la température de traitement pratique.
Le comportement à la fusion du polypropylène est une caractéristique du matériau, tandis que la température de fonctionnement pendant la transformation dépend de nombreux autres facteurs, notamment l'orientation, le temps de séjour, la tension, la structure du film et la conception du procédé.
Par conséquent, le retrait thermique et la stabilité dimensionnelle sont souvent des indicateurs plus utiles pour les transformateurs que le point de fusion seul lorsqu'il s'agit d'évaluer l'aptitude à la production.
Applications et solutions : Évaluation du film BOPP pour différents procédés de transformation
La lecture d'une fiche technique devient beaucoup plus facile lorsque chaque propriété est liée à une situation de fabrication réelle.
Impression d'emballages alimentaires flexibles
Les transformateurs d'emballages souples évaluent fréquemment le BOPP comme support imprimable extérieur car il offre un aspect attrayant, une bonne rigidité et un traitement efficace.
Dans cette application, la constance de l'épaisseur influe directement sur la stabilité de la production.
Un transformateur imprimant des millions d'emballages de snacks ne peut se fier uniquement à l'épaisseur nominale. Même si deux fournisseurs proposent un film de 20 μm, les différences de tolérance d'épaisseur peuvent affecter la régularité du transfert d'encre, la stabilité du repérage, le comportement du revêtement et la qualité du rouleau fini.
L'évaluation devrait donc comprendre :
Épaisseur nominale du film BOPP
Tolérance d'épaisseur sur toute la bande
Traitement de surface adapté au procédé d'impression sélectionné
COF adapté au transport sur bande à haut débit
Les propriétés optiques correspondent à la conception de l'emballage
Pour les projets d'emballage alimentaire, les services techniques devraient examiner la conception complète du stratifié plutôt que la couche BOPP indépendamment.
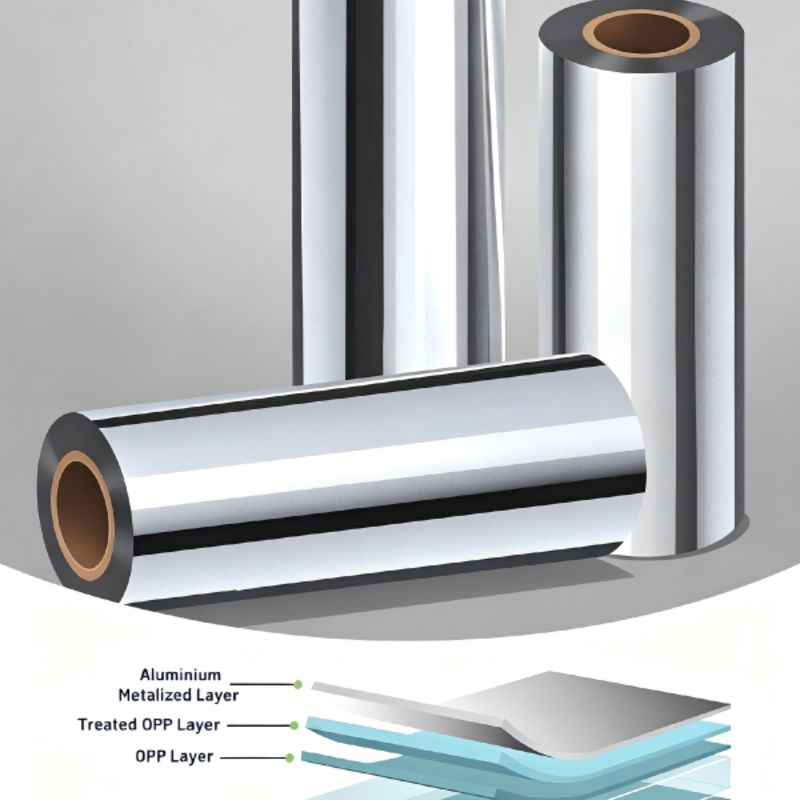
Film BOPP métalliséProduction
Le film BOPP métallisé est largement utilisé lorsque l'aspect décoratif et la fonction barrière d'une meilleure apparence sont requis dans les structures d'emballage flexibles.
Avant la métallisation, le film de base doit démontrer un comportement dimensionnel stable lors du dépôt sous vide.
Le retrait devient particulièrement important car un mouvement dimensionnel excessif peut affecter l'uniformité du revêtement et la régularité de la transformation en aval.
Lors de l'évaluation des films BOPP de qualité métallisation, les ingénieurs doivent porter une attention particulière aux points suivants :
Comportement au retrait thermique
Consistance de l'épaisseur
Qualité de surface
Planéité du Web
Stabilité en traction lors de l'enroulement
Un film de base techniquement adapté contribue à des performances de métallisation plus homogènes, même si le résultat final dépend également des capacités de l'équipement et du contrôle du processus.
Structures d'emballage thermoscellables
Une autre demande d'achat fréquente concerne les spécifications des films BOPP thermoscellables.
Le BOPP thermoscellable diffère du film ordinaire standard car une ou plusieurs surfaces sont conçues pour assurer une étanchéité optimale dans des conditions de température et de pression contrôlées.
Lors de la lecture de la fiche technique, les acheteurs doivent faire la distinction entre :
Caractéristiques du BOPP simple
caractéristiques de surface thermoscellables
Informations sur l'initiation du sceau lorsqu'elles sont fournies
Coefficient de frottement de la surface d'étanchéité
Application d'étanchéité prévue
Une erreur fréquente consiste à comparer uniquement le BOPP thermoscellable à l'épaisseur du BOPP ordinaire. En réalité, la conception de surface et le comportement de scellage sont tout aussi importants.
Transformateurs de revêtement et d'impression BOPP
Pour les transformateurs de revêtements, l'interaction entre le traitement de surface et l'adhérence du revêtement devient essentielle.
Une fiche technique peut indiquer des surfaces traitées par effet corona, mais les équipes techniques doivent vérifier quelle face est traitée et si le niveau de traitement reste approprié après le stockage et le transport.
Le traitement de surface a des effets sur :
Adhésion de l'encre
ancrage du revêtement
collage de la lamination
Cohérence d'impression
Dernière apparition
Les informations relatives au traitement doivent donc être examinées en tenant compte de la composition chimique réelle du revêtement du convertisseur, plutôt que d'être interprétées indépendamment.
Contrôle qualité lors de l'inspection à réception
Les ingénieurs en contrôle qualité comparent généralement les fiches techniques des fournisseurs avec les résultats des inspections à réception.
Un programme pratique d'inspection à réception peut comprendre la vérification des éléments suivants :
| Élément d'inspection | Orientation vers les achats traditionnels | Évaluation technique recommandée |
|---|---|---|
| Épaisseur | Confirmer uniquement la jauge nominale | Mesurer l'épaisseur nominale et la régularité de l'épaisseur sur toute la longueur du rouleau |
| COF | Évaluer uniquement la valeur du fournisseur | Vérifier l'adéquation aux équipements d'impression et de transformation réels |
| Brume | Évaluer la transparence visuellement | Comparer l'aspect optique mesuré aux exigences de conception du produit |
| Brillant | Considérez uniquement l'apparence | Évaluer la brillance en même temps que la qualité d'impression et l'état de surface. |
| traction | Vérification des spécifications : réussite/échec | Examiner le comportement mécanique MD et TD pour la stabilité de conversion |
| Rétrécissement | Souvent négligé | Évaluer la stabilité dimensionnelle thermique des procédés liés à la chaleur |
Cette approche permet d'obtenir une corrélation plus forte entre les données de laboratoire et les performances de production réelles.
Liste de contrôle pratique pour la sélection des équipes d'approvisionnement
Lors de l'approbation d'un nouveau fournisseur de BOPP, les responsables des achats devraient demander plus qu'un devis et une spécification nominale.
Veuillez confirmer l'application prévue : impression, métallisation, revêtement, lamination ou thermoscellage.
Examinez attentivement l'intégralité de la fiche technique du film BOPP au lieu de vous concentrer uniquement sur son épaisseur.
Comparer séparément les valeurs mécaniques MD et TD.
Vérifiez si le COF correspond à la surface du film réellement utilisée lors de la conversion.
Évaluer le voile et la brillance en fonction des exigences d'apparence de l'emballage.
Confirmer les informations relatives au retrait si le processus de production implique des températures élevées.
Demander des échantillons représentatifs pour les essais de production avant l'approbation commerciale.
Établir des critères de contrôle qualité à réception basés à la fois sur les spécifications des fiches techniques et sur les exigences de production internes.
L'objectif est de minimiser les variations de production plutôt que de simplement acheter la pellicule la moins chère.
Pourquoi il est essentiel de lire ensemble plusieurs valeurs de fiches techniques
Un transformateur expérimenté approuve rarement un film BOPP sur la base d'une seule excellente propriété.
Une brillance exceptionnelle ne garantit pas une impression stable.
Une épaisseur réduite ne garantit pas à elle seule de bonnes performances de métallisation.
Une résistance à la traction élevée n'implique pas automatiquement un meilleur comportement au thermoscellage.
Un faible voile peut être sans importance pour les emballages mats.
Le coefficient de frottement approprié dépend de la configuration de la machine plutôt que d'une préférence universelle.
L'intérêt technique de la fiche technique réside dans la compréhension de la relation entre ces paramètres.
Un fournisseur fiable doit également assurer une qualité de production constante d'un lot à l'autre afin que les spécifications techniques publiées restent pertinentes lors d'un approvisionnement à long terme.
FAQ
Quelle est l'épaisseur générale des films BOPP simples ?
Les films BOPP sont produits en différentes épaisseurs pour diverses applications de transformation. Selon les pratiques courantes du secteur, l'épaisseur appropriée dépend de l'utilisation prévue du film : impression, lamination, suremballage, étiquetage, métallisation ou emballage alimentaire souple. Il est recommandé aux acheteurs de choisir l'épaisseur en fonction de la structure complète de l'emballage plutôt que de supposer qu'une seule épaisseur standard convient à toutes les applications.
Pourquoi la tolérance d'épaisseur est-elle plus importante que l'épaisseur nominale ?
L'épaisseur nominale définit l'épaisseur cible, tandis que la tolérance d'épaisseur décrit la variation admissible. Lors de l'impression, du couchage, du laminage et du refendage, une épaisseur constante contribue à une meilleure gestion de la bande et à une répétabilité accrue du processus. Pour les transformateurs industriels, la constance de la production présente souvent une valeur opérationnelle supérieure à celle de la seule épaisseur nominale.
Que signifie COF sur la fiche technique d'un film BOPP ?
Le coefficient de frottement (COF) indique la facilité avec laquelle les surfaces du film glissent l'une contre l'autre. Ce coefficient influe sur le déroulement, le transport de la bande, l'enroulement et le fonctionnement de la machine. La valeur optimale du COF dépend du procédé de transformation prévu et de l'état de la surface du film.
Le point de fusion du BOPP est-il le même que sa température de transformation ?
Non. Le point de fusion du BOPP est une caractéristique intrinsèque du polypropylène, tandis que les températures de transformation pratiques dépendent de l'orientation du film, de la durée de traitement, des conditions de la machine, de la tension et de l'application spécifique. Les ingénieurs doivent accorder une attention particulière au retrait thermique et à l'adéquation du procédé lors de l'évaluation des performances de production.
Conclusion et guide d'action
Une fiche technique BOPP doit être considérée comme un document de référence technique plutôt que comme un simple document d'achat. La tolérance d'épaisseur, le coefficient de frottement, le voile, la brillance, la résistance à la traction, l'allongement et le retrait décrivent chacun différents aspects des performances du film de polypropylène biorienté ; leur véritable intérêt réside dans leur interprétation conjointe au sein du procédé de transformation prévu.
PourDistributeurs de films BOPP,Pour les transformateurs d'emballages souples, les entreprises d'impression, les transformateurs de revêtements et les opérations de métallisation, un examen structuré des fiches techniques peut réduire les risques liés à la qualification des fournisseurs et améliorer la cohérence de la production avant le début des achats à grande échelle.
Si votre entreprise évalue les spécifications techniques des films BOPP, y compris les films BOPP simples, les films BOPP thermoscellables ou les films BOPP métallisés, demandez une documentation technique complète, comparez des échantillons représentatifs dans vos conditions de production réelles et travaillez avec des ingénieurs techniques expérimentés pour établir des critères de sélection spécifiques à l'application avant d'approuver la fourniture commerciale.
Actualités et événements
apprendre encore plus-
 Blog
Communiqué de presse 02/09/2026
Différences entre les films d'impression UV PU et TPU pour étiquettes de vêtements 3D
Découvrez les principales différences entre les films d'impression UV PU et TPU pour étiquettes de vêtements 3D : douceur, élasticité, résistance à la chaleur, qualité d'impression et durabilité au lavage. -
 Blog
Communiqué de presse 02/09/2026
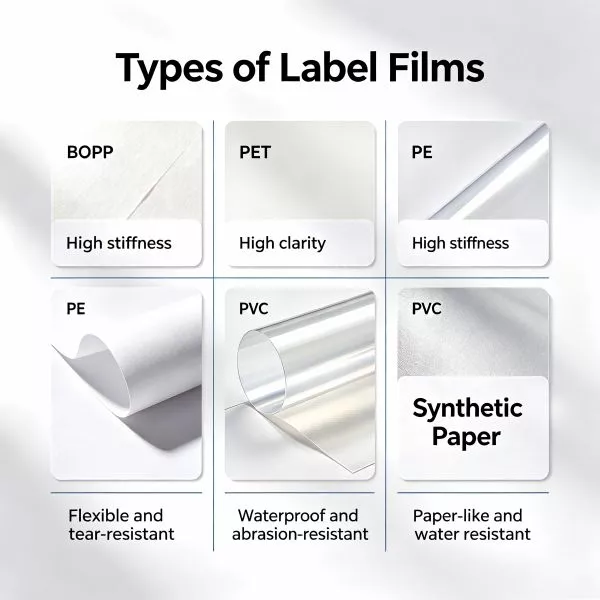
Types de films d'étiquettes expliqués : Comment choisir le bon support (BOPP, PET, PE, PVC, papier synthétique)
Découvrez comment choisir le support d'étiquette adapté. Comparez le BOPP, le PET, le PE, le PVC et le papier synthétique en fonction des procédés d'impression, de la géométrie du contenant, de l'aspect et de la résistance aux intempéries. -
 Blog
Communiqué de presse 02/09/2026
Film TPU ou étiquettes en silicone : lequel est le meilleur pour les logos 3D ?
Comparez les films TPU UV DTF 3D et les étiquettes en silicone pour logos 3D : structure du matériau, procédés de production, flexibilité de personnalisation, dureté, résistance au lavage et modèles commerciaux des distributeurs.
contact
Tél. : 86 17706217416
Ajouter : Bâtiment L2A, n° 520, voie 1588, route Zhuguang, centre mondial de Hongqiao, district de Qingpu, Shanghai, Chine
Suivez-nous: