 AnglaisEN
 FrançaisFR
 AllemandDE
 portugaisPT
 EspagnolES
 russeRU
 japonaisJA
 coréenKO
 arabeAR
 grecEL
 turcTR
 italienIT
 polonaisPL
 hindiHI
 中国CN
.webp)
Explication des revêtements en film BOPP : qualités acrylique, PVDC, thermoscellable et à revêtement de surface
Introduction
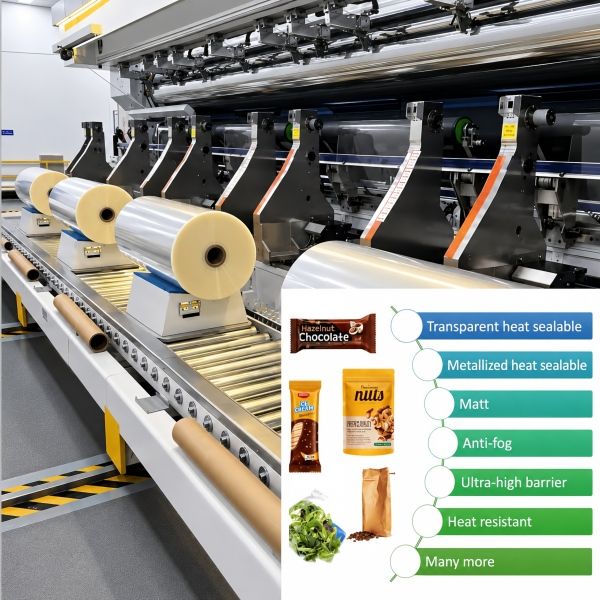
Sélectionner unfilm BOPP enduitIl ne s'agit pas simplement de choisir un substrat plus performant. Le revêtement modifie l'interaction du film avec les encres, les adhésifs, la chaleur, l'humidité, l'oxygène et le processus d'emballage final. Pour les transformateurs d'emballages souples, une inadéquation entre le revêtement et l'opération de transformation prévue peut entraîner une mauvaise adhérence de l'encre, une étanchéité instable, des performances de barrière insuffisantes ou des coûts de matériaux inutiles.
Le film BOPP est largement utilisé car le polypropylène biorienté allie faible densité, rigidité, performances optiques, résistance à l'humidité et facilité de mise en œuvre à grande vitesse. Les technologies de revêtement optimisent ces caractéristiques en modifiant la surface pour une application spécifique. Les films acryliques, PVDC, thermoscellables et à revêtement de surface doivent donc être évalués en fonction de l'application finale et non considérés comme des versions interchangeables d'un même film.
Points clés à retenir :
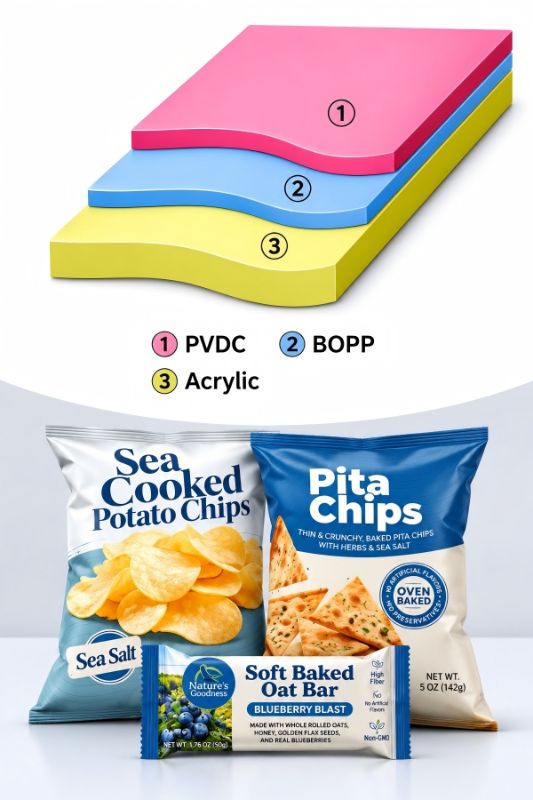
Le BOPP revêtu d'acrylique est principalement choisi pour modifier la fonctionnalité de surface, notamment l'imprimabilité, la contribution de barrière ou la protection de surface en fonction de la formulation du revêtement.
On envisage l'utilisation d'un film BOPP à haute barrière revêtu de PVDC lorsque des performances de barrière à l'oxygène et à l'humidité supérieures à celles que le BOPP conventionnel peut fournir seul sont requises.
Le film BOPP enduit d'adhésif thermoscellable est conçu pour assurer une étanchéité ou une fonction adhésive contrôlée sans que le transformateur ait besoin de créer la couche d'étanchéité indépendamment.
Les films BOPP à revêtement de surface peuvent fournir une surface imprimable ou fonctionnelle contrôlée pour des applications spécifiques d'encre, de revêtement, d'adhésif ou d'étiquette.
La structure de revêtement appropriée dépend de la chimie du revêtement, du poids du revêtement, du traitement de surface, des conditions d'étanchéité, des exigences de barrière et de la construction complète de l'emballage.
Éléments techniques essentiels : Comment les revêtements BOPP modifient les performances du film
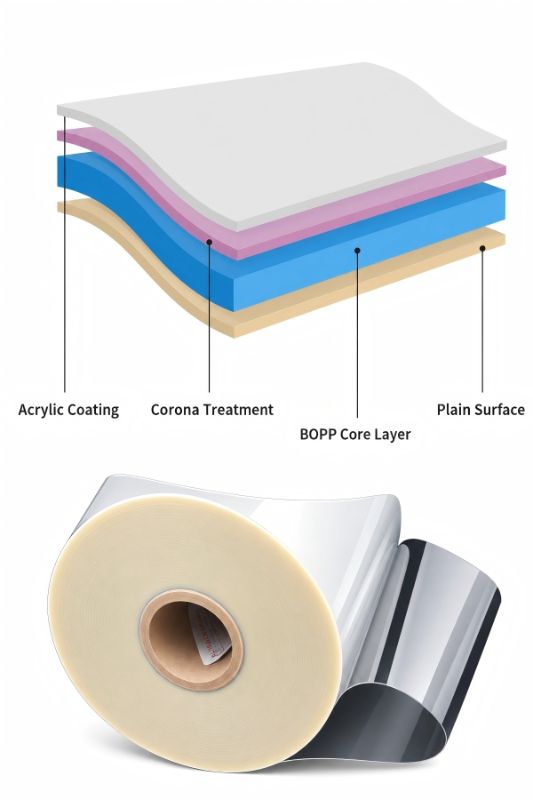
Le revêtement BOPP est une couche fonctionnelle appliquée sur une ou deux faces d'un substrat en polypropylène biorienté. Ce revêtement modifie la surface sans en altérer les propriétés fondamentales. Ses performances dépendent de sa composition chimique, de son épaisseur, de son adhérence au substrat, de son énergie de surface et de l'interaction entre le revêtement et les matériaux en aval.
La couche de BOPP de base constitue le support structurel. Le revêtement répond ensuite à une exigence de procédé spécifique, telle que l'ancrage de l'encre, la performance de barrière, le thermoscellage, le collage ou le contrôle des caractéristiques de surface. Cette distinction est importante lors de la comparaison desfiches techniques des fournisseurscar deux films d'épaisseur nominale identique peuvent avoir un comportement de conversion sensiblement différent.
Film BOPP revêtu d'acrylique
Les revêtements acryliques sont des couches de surface à base de polymères conçues pour offrir des combinaisons spécifiques d'imprimabilité, de protection de surface, d'aspect optique et de propriétés barrières. Un film BOPP de qualité supérieure avec revêtement acrylique pour emballage peut être choisi lorsque le transformateur a besoin d'une surface plus fonctionnelle que celle offerte par un film BOPP non traité ou traité de manière conventionnelle.
L'évaluation technique doit porter sur l'adhérence du revêtement, l'énergie de surface, la compatibilité avec l'encre, le coefficient de frottement, les propriétés optiques et le comportement du revêtement lors du découpage, du laminage et de l'impression. L'acrylique ne disposant pas d'une formulation standardisée unique, la conception spécifique du revêtement par le fournisseur est essentielle.
Film BOPP revêtu de PVDC
Le PVDC, ou polychlorure de vinylidène, est un revêtement polymère reconnu pour ses excellentes propriétés de barrière. Un film BOPP à haute barrière revêtu de PVDC peut être utilisé lorsque la structure de l'emballage exige une résistance accrue à la transmission d'oxygène et de vapeur d'eau.
Les performances de barrière dépendent fortement de l'intégrité du revêtement, de son épaisseur, de ses défauts, de l'humidité, de la température et de la structure complète du stratifié. Par conséquent, une allégation de haute barrière doit être évaluée à l'aide des taux de transmission d'oxygène (OTR) et de vapeur d'eau (WVTR) mesurés dans les conditions de test spécifiées, et non pas uniquement par le nom du revêtement.
BOPP thermoscellé et enduit d'adhésif
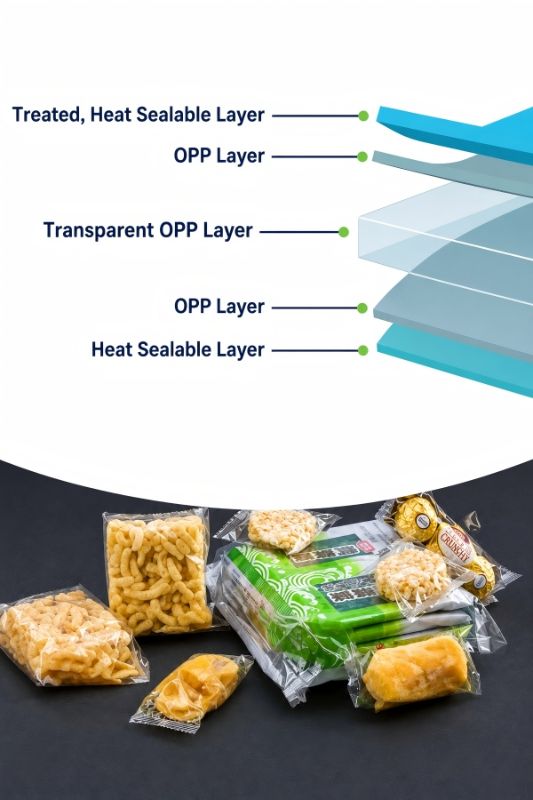
Un revêtement thermoscellable est conçu pour ramollir et former un joint sous l'effet d'une température, d'une pression et d'un temps de maintien contrôlés. Un film BOPP revêtu d'un adhésif thermoscellable peut simplifier la fabrication des emballages en intégrant une couche de scellage ou de collage fonctionnelle sur le substrat BOPP.
PourFilm BOPP thermoscellable pour emballages souplesLes ingénieurs doivent examiner la température d'amorçage du scellage, la résistance du scellage, l'adhérence à chaud (le cas échéant), la fenêtre de scellage, le coefficient de frottement et la compatibilité avec le support opposé. Ces paramètres sont plus utiles que la simple mention « thermoscellable » pour un film.
Films BOPP à revêtement de surface
Les films BOPP à revêtement supérieur utilisent une couche de surface technique pour créer une interface contrôlée pour l'impression, le revêtement, l'application d'adhésif ou d'autres opérations en aval. Par exemple, les films BOPP transparents à revêtement supérieur pour étiquettes autocollantes peuvent nécessiter des caractéristiques de surface homogènes afin que les graphismes imprimés et la structure adhésive restent stables lors de la transformation.
Le revêtement de surface doit être évalué en fonction de l'encre ou du système adhésif prévu. L'uniformité de surface, l'adhérence, la clarté optique, le coefficient de frottement et la résistance au colmatage ou aux rayures peuvent influencer les performances finales de l'étiquette ou de l'emballage.
Applications et solutions : Sélection du grade de BOPP revêtu approprié
Le choix du BOPP revêtu doit se faire en fonction des exigences finales de l'emballage. Un même substrat peut nécessiter un revêtement totalement différent selon qu'il soit imprimé, laminé, métallisé, thermoscellé ou transformé en étiquette autocollante.
1. Choisissez le BOPP revêtu d'acrylique pour les applications à surface contrôlée
Les structures revêtues d'acrylique sont utiles lorsque la surface doit interagir de manière contrôlée avec les encres, les vernis, les adhésifs ou l'environnement. Pour les transformateurs d'imprimantes, la question principale n'est pas la présence d'acrylique, mais la compatibilité du revêtement avec le système d'encre et les conditions d'impression choisis.
☑ Vérifiez le côté enduit et le sens d'impression prévu.
☑ Vérifiez l'adhérence de l'encre après l'impression plutôt que de vous fier uniquement au mouillage initial.
☑ Évaluer l'énergie de surface et la stabilité du traitement pendant le stockage.
☑ Vérifier le COF et le comportement de blocage pour le rebobinage et le refendage à grande vitesse.
☑ Effectuez un essai de production en utilisant l'encre, le séchoir, la tension et les conditions de finition réels.
2. Utiliser du BOPP revêtu de PVdC lorsque la barrière est une exigence primordiale.
Le BOPP conventionnel offre une résistance utile à l'humidité, mais ne constitue pas intrinsèquement un film barrière à l'oxygène de haute qualité. Un film BOPP à haute barrière revêtu de PVDC permet d'introduire une couche barrière dédiée dans la structure.
Pour les produits alimentaires et autres produits sensibles, les transformateurs doivent d'abord définir les valeurs cibles requises pour l'OTR et l'WVTR. Le film doit ensuite être évalué dans les conditions de température et d'humidité relative pertinentes à l'application.
Spécifiez les conditions de test OTR et WVTR avant de comparer les fournisseurs.
Vérifiez si les valeurs de barrière s'appliquent au film enduit seul ou à un stratifié complet.
Évaluer l'uniformité du revêtement et sa sensibilité aux défauts.
Tenez compte de l'influence de l'impression, du laminage, de la fissuration par flexion et de la transformation sur les performances finales de la barrière.
Ne choisissez pas un film barrière uniquement en fonction du nom du revêtement.
3. Sélectionner le BOPP thermoscellable en fonction de la fenêtre de scellage
Un film BOPP thermoscellable est utile lorsque la fabrication de l'emballage exige un scellage fiable du film dans une plage de température contrôlée. La couche de scellage doit interagir correctement avec le substrat opposé et la machine d'emballage.
Une plage d'étanchéité étroite rend la production plus sensible aux variations de vitesse de la machine, de température des mâchoires, de pression et de temps de maintien. Une plage d'étanchéité plus large et bien caractérisée offre une plus grande tolérance de fonctionnement, mais ses performances réelles doivent être validées sur la ligne de production.
☑ Définir la température cible de scellage et la vitesse de la machine.
☑ Mesurer la résistance du scellage aux températures pertinentes.
☑ Évaluer l'adhérence à chaud lorsque l'emballage doit rester scellé immédiatement après sa formation.
☑ Vérifier le coefficient de frottement de la surface d'étanchéité et son effet sur la manipulation de la machine.
☑ Vérifier la compatibilité avec le PE, le CPP, les films enduits ou d'autres supports opposés.
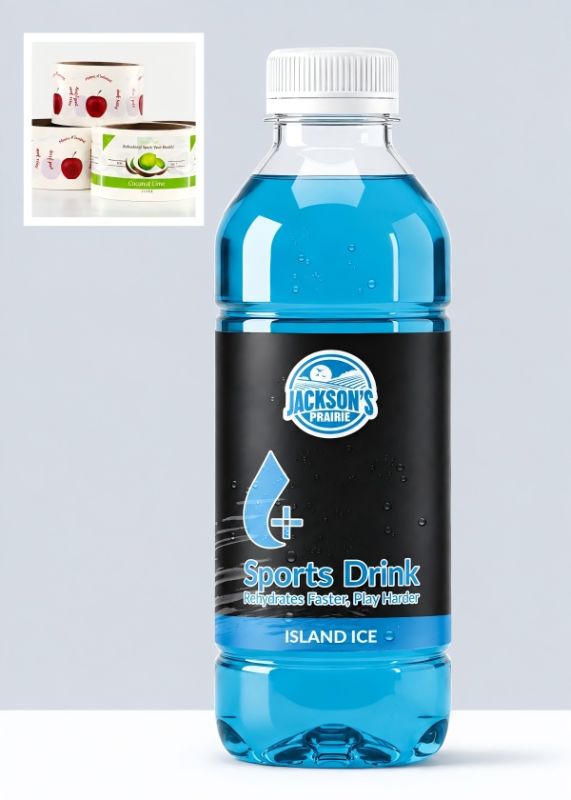
4. BOPP à revêtement supérieur pour l'impression et les étiquettes auto-adhésives
Les films BOPP à revêtement de surface sont utiles lorsqu'une surface imprimable contrôlée est requise. Pour les étiquettes auto-adhésives, le revêtement de surface doit offrir un équilibre optimal entre l'adhérence de l'encre, la transparence, la douceur de la surface et la résistance à la manipulation.
Pour un film BOPP transparent à revêtement supérieur destiné aux étiquettes auto-adhésives, la clarté optique devient particulièrement importante car le voile, l'uniformité du revêtement et les défauts de surface peuvent être visibles à travers la construction finie.
Les transformateurs doivent qualifier le système complet, y compris le film, l'encre, l'adhésif, le support antiadhésif, le processus de découpe et la surface d'application.
5. Comparer le BOPP conventionnel aux qualités revêtues spécifiques à l'application
| Approche de sélection | BOPP conventionnel | BOPP revêtu spécifique à l'application |
|---|---|---|
| Impression | Repose principalement sur le traitement de surface du film de base | Le revêtement est conçu pour une interaction encre/revêtement définie. |
| Barrière | Le BOPP de base offre une barrière intrinsèque limitée | Un revêtement spécifique peut améliorer les performances de barrière ciblées. |
| thermoscellage | Peut nécessiter une couche d'étanchéité séparée | La surface thermoscellable peut être intégrée à la structure du film. |
| Fonctionnalités de surface | Plus dépendant du coronavirus/traitement | La couche de finition assure des caractéristiques de surface contrôlées |
| Flexibilité des processus | Général, mais dépendant de l'application. | Optimisé pour une fonction de conversion définie |
| Coût des matériaux | structure généralement plus simple | Une plus grande complexité des matériaux peut être justifiée par des exigences de processus ou de performance. |
L'option de revêtement doit être choisie lorsque sa fonctionnalité supplémentaire répond à une exigence précise de production ou de performance d'emballage. Autrement, le revêtement ajouté risque d'augmenter les coûts sans apporter de valeur ajoutée tangible.
6. Approvisionnement B2B et évaluation du contrôle qualité
Pour les distributeurs de BOPP, les fabricants de sacs souples, les fabricants de sachets et les transformateurs, la qualification des fournisseurs doit inclure à la fois l'examen des fiches techniques et des tests pratiques.
☑ Veuillez indiquer le type de revêtement, le côté revêtu, la description nominale du revêtement et l'application prévue.
☑ Demandez des données de barrière mesurées telles que l'OTR et le WVTR lorsque les performances de la barrière sont revendiquées.
☑ Pour les qualités de thermoscellage, demandez la résistance du scellage, les informations sur l'amorçage du scellage et les conditions de test lorsqu'elles sont disponibles.
☑ Pour les qualités à revêtement supérieur imprimables, vérifiez la compatibilité du système d'encre et les caractéristiques de surface.
☑ Examiner l'épaisseur, la tolérance d'épaisseur, le COF, le voile, le brillant, les propriétés de traction et le retrait ainsi que les données spécifiques au revêtement.
☑ Effectuer des essais à l'aide d'un équipement de production représentatif avant d'approuver la fourniture régulière.
☑ Établir des limites de contrôle qualité entrantes qui distinguent les propriétés critiques des valeurs des fiches techniques informatives.
7. Le coût doit être évalué au niveau du processus.
Un film revêtu coûte généralement plus cher qu'un substrat non revêtu équivalent, car il nécessite une couche fonctionnelle supplémentaire et une étape de fabrication supplémentaire. Cependant, le calcul pertinent pour l'achat ne se limite pas au prix au kilogramme.
Si un revêtement thermoscellable intégré permet de se passer d'un matériau de scellage séparé ou d'améliorer l'efficacité de la machine, le coût total de l'emballage peut être réduit. Si un revêtement barrière simplifie la structure du laminé, le surcoût lié à ce revêtement peut également se justifier. À l'inverse, l'utilisation d'une couche de finition haute barrière ou spécialisée, non requise par l'application, engendre des coûts supplémentaires sans pour autant améliorer l'emballage final.
Une évaluation B2B pratique devrait donc comparer le coût des matériaux, le rendement de conversion, la vitesse de la machine, le taux de rebut, la structure du stratifié, les performances de l'emballage et le risque de qualité.
FAQ
À quoi sert le film BOPP enduit ?
Le film BOPP enduit est utilisé lorsque le film de polypropylène de base nécessite des propriétés de surface supplémentaires. Selon le type d'enduction, les applications peuvent inclure l'emballage souple, l'impression, le contrecollage, l'emballage barrière, le thermoscellage et les étiquettes auto-adhésives. Le choix de l'enduction doit être adapté au procédé prévu.
Le BOPP revêtu d'acrylique est-il meilleur que le BOPP standard ?
Pas nécessairement. Le revêtement acrylique est avantageux lorsque ses propriétés spécifiques de surface ou de barrière sont requises. Si l'application peut être réalisée efficacement avec un traitement de surface BOPP conventionnel, une structure revêtue d'acrylique peut engendrer des coûts inutiles. Une comparaison pertinente doit se fonder sur des exigences de production et d'emballage mesurables.
À quoi sert le film BOPP revêtu de PVdC ?
Le BOPP revêtu de PVdC est envisagé pour les emballages nécessitant une barrière renforcée à l'oxygène et à l'humidité. Les valeurs de barrière doivent être comparées à l'aide des indices OTR et WVTR dans des conditions de test clairement définies, car les performances réelles dépendent de l'intégrité du revêtement et de la structure complète de l'emballage.
Que dois-je vérifier avant d'acheter du BOPP thermoscellable ?
Vérifiez la température d'amorçage du scellage, la résistance du scellage, la fenêtre de scellage, l'adhérence à chaud (le cas échéant), le coefficient de frottement, l'épaisseur et la compatibilité avec le substrat opposé. Il est recommandé d'effectuer des essais sur la machine d'emballage prévue, car les données de scellage en laboratoire ne peuvent pas reproduire fidèlement toutes les conditions de production.
Conclusion et guide d'action B2B
La valeur du film BOPP enduit réside dans les propriétés fonctionnelles de sa surface. Les finitions acryliques, PVDC, thermoscellables et à revêtement de surface répondent à différents besoins techniques, de la compatibilité avec les encres et les adhésifs aux performances de barrière et à l'étanchéité des emballages. Le choix de la finition appropriée dépend donc du processus de transformation complet, et non de la seule terminologie employée.
Pour les ingénieurs en emballage souple, les responsables des achats, les distributeurs et les transformateurs de BOPP, la qualification des fournisseurs doit associer fiches techniques, essais d'application et objectifs de performance mesurables. Lors de l'évaluation d'un nouveau film BOPP enduit, il convient de définir au préalable les propriétés requises en matière de barrière, d'impression, de scellage, d'optique et de mécanique.
Si vous recherchez du film BOPP couché pour des emballages souples, des étiquettes, des sachets ou des applications de transformation, indiquez à votre fournisseur technique l'épaisseur de film souhaitée, la fonction de couchage, le procédé d'impression ou de scellage, ainsi que les exigences relatives à l'emballage final. Demandez des échantillons représentatifs et testez-les dans vos conditions de production réelles avant de passer à un approvisionnement commercial régulier.
Actualités et événements
apprendre encore plus-
 Blog
Communiqué de presse 14 septembre 2026
Matériau BOPP, vinyle ou papier : quel support d’étiquette choisir pour votre produit ?
Comparez les matériaux d'étiquettes BOPP, le vinyle et les supports papier en fonction de leur résistance à l'humidité, de leur imprimabilité, de leur durabilité, de leur coût et de leurs applications afin de choisir l'étiquette adaptée. -
 Blog
Communiqué de presse 14 septembre 2026
Comment lire une fiche technique de film BOPP : tolérance d’épaisseur, coefficient de frottement, voile, brillance, résistance à la traction et retrait
Comment lire une fiche technique de film BOPP : tolérance d’épaisseur, COF, voile, brillance, résistance à la traction, allongement et retrait expliqués pour les transformateurs et les acheteurs. -
 Blog
Communiqué de presse 14 septembre 2026
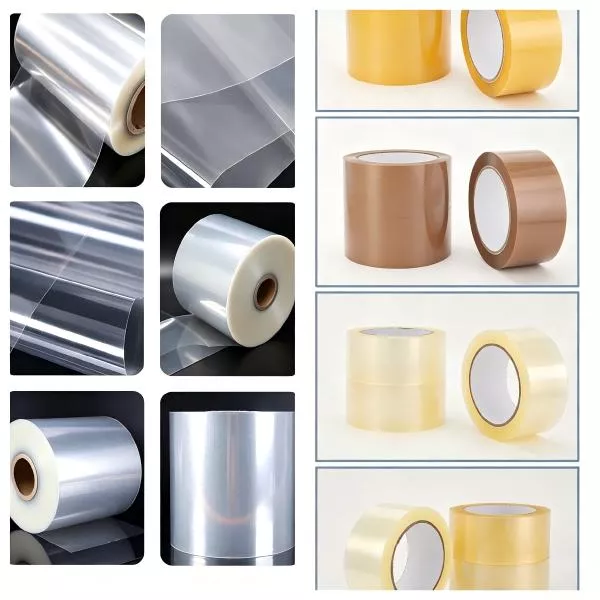
Film BOPP pour ruban adhésif d'emballage : spécifications d'épaisseur, de traitement corona et de revêtement adhésif
Lors du choix des matériaux pour la production de rubans adhésifs d'emballage, le choix du substrat est primordial. Le film BOPP constitue l'élément essentiel des rubans adhésifs sensibles à la pression utilisés dans de nombreux secteurs industriels à travers le monde. Les performances de tout ruban adhésif en film BOPP dépendent de trois spécifications critiques : l'épaisseur, le traitement corona et le revêtement adhésif. La compréhension de ces paramètres est essentielle pour les fabricants de rubans et les responsables des achats qui recherchent des films BOPP aux performances optimales.
contact
Tél. : 86 17706217416
Ajouter : Bâtiment L2A, n° 520, voie 1588, route Zhuguang, centre mondial de Hongqiao, district de Qingpu, Shanghai, Chine
Suivez-nous: