 AnglaisEN
 FrançaisFR
 AllemandDE
 portugaisPT
 EspagnolES
 russeRU
 japonaisJA
 coréenKO
 arabeAR
 grecEL
 turcTR
 italienIT
 polonaisPL
 hindiHI
 中国CN
.webp)
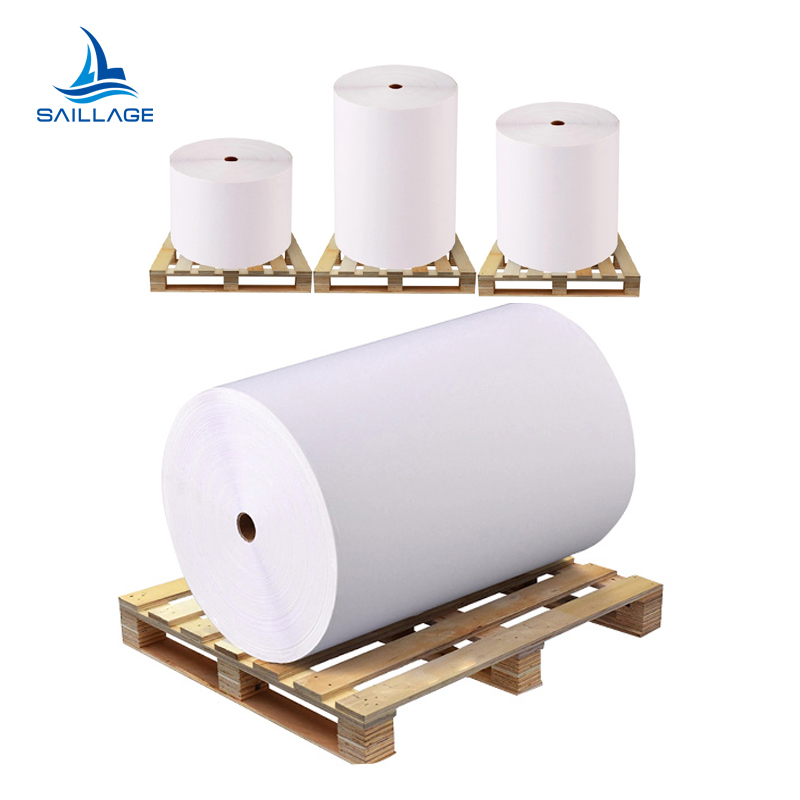
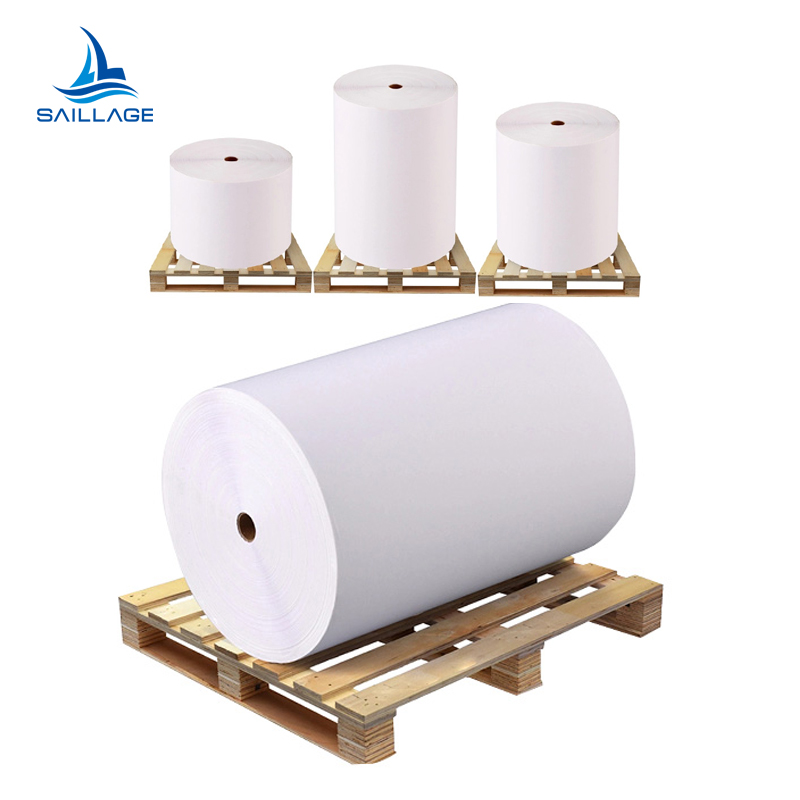
Solution d'emballage avancée étanche à l'humidité pour une protection supérieure des films DTF pendant le stockage et le transport
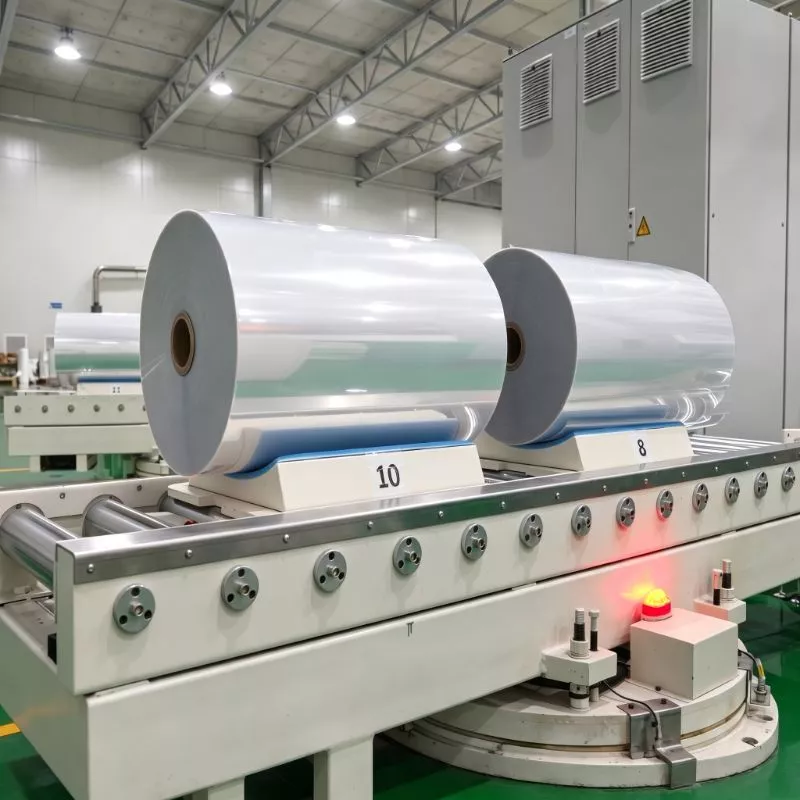
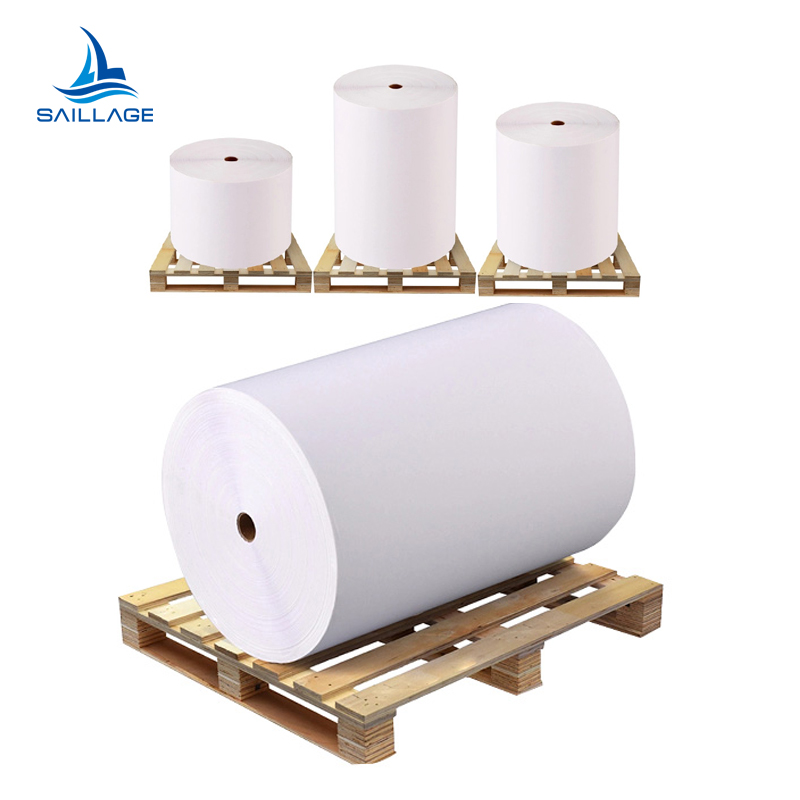
L'emballage amélioré pour film DTF de SAILLAGE combine un noyau en papier laminé imperméable à double extrémité, un film barrière anti-humidité en PE recouvert d'une feuille d'aluminium offrant une résistance à l'humidité jusqu'à 80 % supérieure, deux sachets déshydratants haute efficacité dans chaque carton et un sac extérieur renforcé en PET de 70 microns — un système à quatre couches qui protège les rouleaux de film DTF de l'humidité interne et externe.
de l'atelier de production au stockage longue distance et au transport international.
Pour les applications d'impression sur film DTF (direct-to-film), il est essentiel de préserver la qualité constante du film lors du stockage et du transport. Matériau clé du procédé d'impression DTF, le film DTF exige une excellente stabilité dimensionnelle, des performances de surface optimales et une résistance à l'humidité irréprochable afin de garantir des résultats d'impression fiables.
Les variations d'humidité lors de la logistique peuvent affecter la qualité des films DTF, notamment leur stabilité, leurs propriétés de surface, les performances d'impression et l'efficacité du traitement. Il peut en résulter des bavures d'encre et une adhérence de la poudre au film. Ces problèmes sont d'autant plus importants lors du transport international, des expéditions longue distance et du stockage en milieu humide.
Afin d'assurer une meilleure protection des films DTF, Shanghai Sailage International Trade Co., Ltd. a mis au point une solution d'emballage étanche à l'humidité améliorée, intégrant plusieurs technologies de protection avancées. Ce système d'emballage optimisé crée une barrière d'humidité renforcée contre l'humidité interne et les conditions environnementales externes.
La structure améliorée de l'emballage du film DTF combine une protection imperméable du noyau en papier, des matériaux barrière contre l'humidité optimisés, une absorption active de l'humidité et un emballage extérieur renforcé. Ensemble, ces améliorations contribuent à garantir la fiabilité du film DTF, de sa livraison en usine à son application chez le client final.
Aperçu du système de protection contre l'humidité à quatre couches
| Couche de protection | Mise à niveau | Ce que cela empêche |
|---|---|---|
| Noyau en papier imperméable | Tube en papier laminé imperméable à double extrémité | L'humidité pénètre par les ouvertures des tubes de chaque rouleau de film DTF. |
| Film barrière contre l'humidité | film barrière PE laminé feuille d'aluminium | Transmission de la vapeur d'eau — jusqu'à 80 % supérieure à celle d'un film PE classique |
| absorption active de l'humidité | Deux sachets déshydratants haute efficacité dans chaque carton | Accumulation d'humidité résiduelle à l'intérieur de l'emballage |
| Sac extérieur étanche à l'humidité | Sac en PET renforcé de 70 microns (amélioration par rapport à 50 microns, avec une épaisseur accrue de 40 %) | Dommages mécaniques, défaillance d'étanchéité et humidité extérieure |
1. Protection imperméable pour noyau en papierRouleaux de film DTF
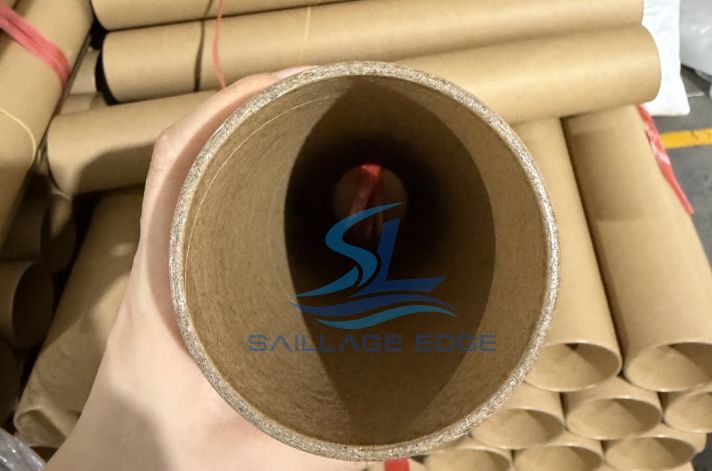
Structure du tube en papier laminé à double extrémité
Le mandrin en papier est un élément de support essentiel des bobines de film DTF et peut constituer une voie d'infiltration d'humidité lors du stockage et du transport. Afin de réduire ce risque, la structure traditionnelle du tube en papier a été améliorée par l'ajout d'une couche laminée imperméable à ses deux extrémités.
Cette conception améliorée contribue à empêcher l'humidité de pénétrer par les ouvertures du tube et offre une barrière protectrice supplémentaire pour les rouleaux de film DTF.
Principaux avantages :
Empêche l'humidité de pénétrer par les deux extrémités du mandrin en papier du film DTF.
Protège les performances du film DTF lors du transport longue distance.
Contribue à maintenir des performances de pelage et une qualité d'impression stables.
2. Film barrière anti-humidité amélioré pour emballages en film DTF
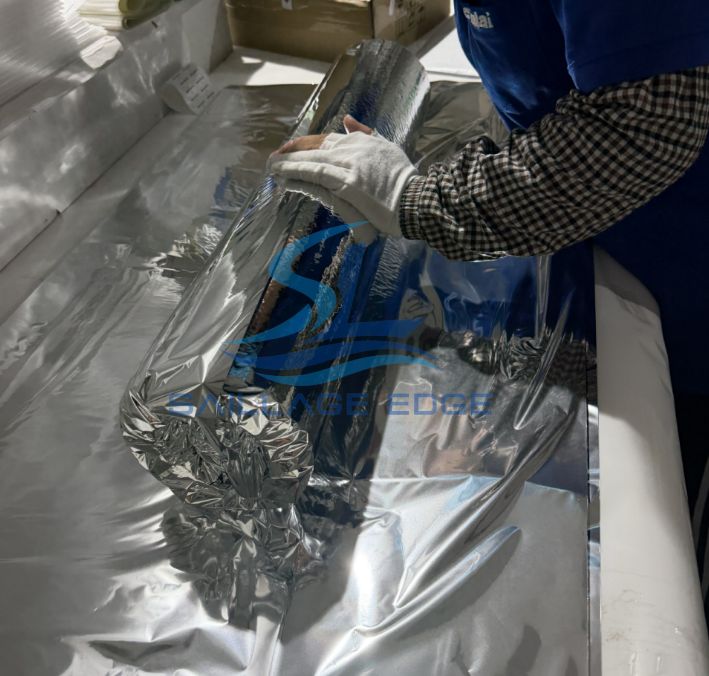
Structure barrière en feuille d'aluminium et polyéthylène pour une meilleure résistance à l'humidité
Comparé aux films d'emballage PE classiques, le système d'emballage DTF amélioré utilise une structure de film barrière PE laminée en feuille d'aluminium, offrant une résistance accrue à la transmission de la vapeur d'eau.
En remplaçant la couche barrière anti-humidité traditionnelle en PE par une structure laminée PE en feuille d'aluminium, l'emballage offre une meilleure protection contre l'humidité et crée une défense plus solide contre celle-ci.
Amélioration de la résistance à l'humidité :Résistance à l'humidité améliorée jusqu'à 80 %.
Principaux avantages :
Performances supérieures en matière de blocage de la vapeur d'eau pour le stockage des films DTF.
Absorption d'humidité réduite pendant le transport et le stockage des films DTF.
Meilleure protection pour les films DTF dans les environnements à forte humidité.
3. Protection supplémentaire contre l'absorption d'humidité pourFilm DTFConditionnement
Deux sachets déshydratants haute efficacité dans chaque carton
Outre la protection externe contre l'humidité, un contrôle actif de l'humidité a été ajouté à l'intérieur de l'emballage en film DTF.
Chaque carton est équipé de deux sachets de dessicant haute efficacité, qui absorbent activement l'humidité résiduelle à l'intérieur de l'emballage et offrent une protection supplémentaire pendant le transport et le stockage à long terme.
Avantages:
Permet un contrôle supplémentaire de l'humidité pour les films DTF.
Réduit l'accumulation d'humidité pendant le transport.
Améliore la stabilité à long terme du stockage des films DTF.
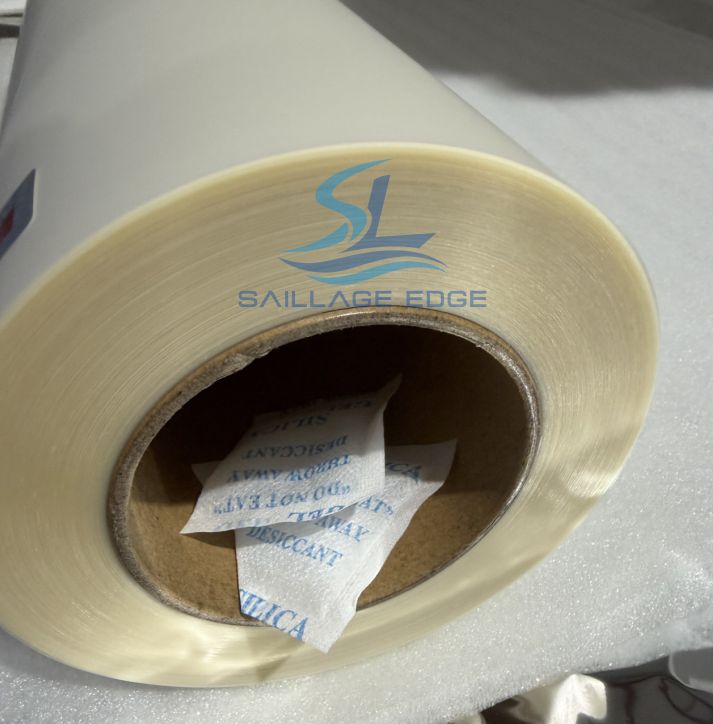
4. Sac en PET renforcé et étanche à l'humidité pour rouleaux de film DTF
Structure d'emballage PET de 70 microns améliorée pour une durabilité accrue
Pour améliorer encore la fiabilité de l'emballage du film DTF, le sac extérieur étanche à l'humidité a été modernisé, passant de la structure traditionnelle en PET de 50 microns à un sac étanche à l'humidité en PET de 70 microns plus résistant.
Comparée au sac PET traditionnel de 50 microns, la structure améliorée de 70 microns augmente l'épaisseur de 40 %, offrant une protection mécanique plus forte et une durabilité d'emballage améliorée pour les rouleaux de film DTF.
Principaux avantages :
Résistance accrue à la perforation pour les emballages en film DTF.
Meilleure durabilité d'étanchéité.
Protection renforcée contre l'humidité extérieure.
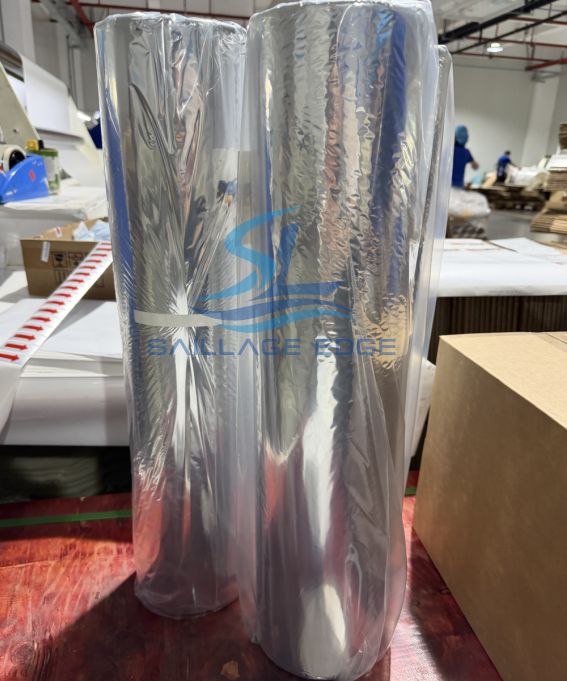
Système complet de protection contre l'humidité pour le transport international de films DTF
Lors des expéditions internationales, les problèmes d'humidité peuvent engendrer des risques imprévus pour la qualité des films DTF. Une solution d'emballage fiable est conçue non seulement pour prévenir l'exposition à l'eau, mais aussi pour préserver la constance du produit, réduire les risques liés au transport et garantir la stabilité des performances du film DTF à l'arrivée des produits chez le client.
Grâce au système d'emballage étanche à l'humidité amélioré, chaque rouleau de film DTF bénéficie d'une protection complète grâce à :
Protection du noyau en papier imperméable— Le tube en papier laminé à double extrémité empêche l'humidité d'atteindre les extrémités du rouleau.
Feuille d'aluminium haute performance, film barrière anti-humidité PE— jusqu’à 80 % de résistance supplémentaire à la transmission de la vapeur d’eau.
Contrôle d'humidité par double déshydratant— Deux sachets déshydratants haute performance absorbent activement l'humidité résiduelle à l'intérieur de chaque carton.
Emballage extérieur renforcé en PET de 70 microns— un sac 40 % plus épais, offrant une meilleure résistance à la perforation et une étanchéité plus durable.
Grâce à l'amélioration continue de sa technologie d'emballage, Shanghai Sailage s'engage à fournir des solutions d'emballage plus sûres, plus fiables et plus professionnelles aux clients de films DTF du monde entier.
Meilleure protection. Qualité de film DTF plus stable. Plus de sérénité lors du stockage et du transport.
Foire aux questions
Pourquoi le film DTF nécessite-t-il un emballage étanche à l'humidité ?
Pour une impression fiable, le film DTF doit conserver une stabilité dimensionnelle, des performances de surface et une résistance à l'humidité constantes. Les variations d'humidité lors du stockage et du transport peuvent engendrer des problèmes tels que des bavures d'encre à l'impression et l'adhérence de la poudre au film. Un emballage étanche à l'humidité est donc essentiel pour préserver la qualité du film, de l'usine au client.
Comment l'humidité affecte-t-elle la qualité des films DTF ?
L'humidité peut affecter la stabilité du film, ses propriétés de surface, les performances d'impression et l'efficacité du traitement. En pratique, cela peut entraîner des bavures d'encre lors de l'impression et une adhérence de la poudre au film DTF. Ces risques sont d'autant plus importants lors du transport international, des expéditions longue distance et du stockage en milieu humide.
De quoi est composé l'emballage amélioré en film DTF résistant à l'humidité ?
Le système amélioré comporte quatre couches de protection : un noyau en papier laminé imperméable à double extrémité, un film barrière anti-humidité en PE et feuille d'aluminium, deux sachets déshydratants haute efficacité à l'intérieur de chaque carton et un sac extérieur renforcé en PET de 70 microns.
Dans quelle mesure la barrière en feuille d'aluminium PE est-elle plus résistante qu'un film PE conventionnel ?
Le remplacement de la couche barrière anti-humidité PE traditionnelle par une structure laminée PE en feuille d'aluminium permet d'obtenir une résistance à l'humidité améliorée jusqu'à 80 %, offrant un blocage supérieur de la vapeur d'eau et une meilleure protection pour le film DTF dans les environnements à forte humidité.
Pourquoi les extrémités du mandrin en papier sont-elles laminées avec une couche imperméable ?
Les extrémités du mandrin en carton constituent une voie potentielle d'infiltration d'humidité dans un rouleau de film DTF. L'ajout d'une couche laminée imperméable aux deux extrémités empêche l'humidité de pénétrer par les ouvertures du tube, préservant ainsi les performances du film lors du transport longue distance et contribuant à maintenir une bonne tenue au pelage et une qualité d'impression optimale.
Qu'est-ce qui a changé dans le sac extérieur en PET étanche à l'humidité ?
Le sac extérieur a été amélioré, passant d'une structure PET traditionnelle de 50 microns à un sac PET plus résistant à l'humidité de 70 microns — soit une augmentation de 40 % de l'épaisseur qui offre une meilleure résistance à la perforation, une durabilité d'étanchéité accrue et une protection renforcée contre l'humidité extérieure.
Actualités et événements
apprendre encore plus-
 Blog
Communiqué de presse 05 septembre 2026
Comment lire une fiche technique de film BOPP : tolérance d’épaisseur, coefficient de frottement, voile, brillance, résistance à la traction et retrait
Comment lire une fiche technique de film BOPP : tolérance d’épaisseur, COF, voile, brillance, résistance à la traction, allongement et retrait expliqués pour les transformateurs et les acheteurs. -
 Blog
Communiqué de presse 05 septembre 2026
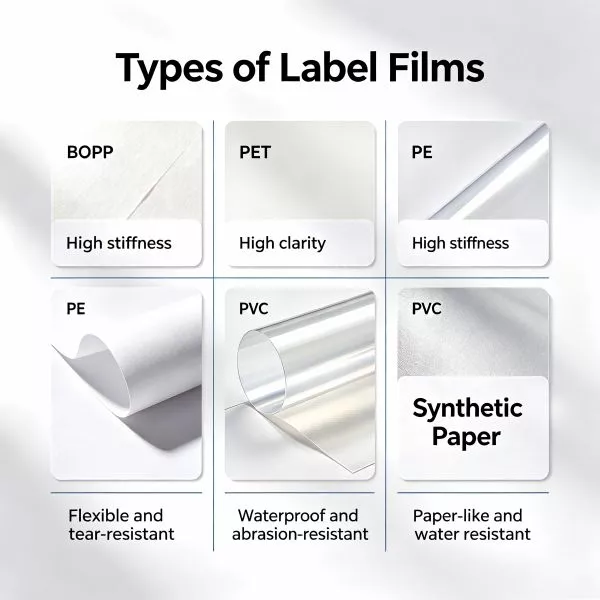
Types de films d'étiquettes expliqués : Comment choisir le bon support (BOPP, PET, PE, PVC, papier synthétique)
Découvrez comment choisir le support d'étiquette adapté. Comparez le BOPP, le PET, le PE, le PVC et le papier synthétique en fonction du procédé d'impression, de la géométrie du contenant, de l'aspect et de la résistance aux intempéries. -
 Blog
Communiqué de presse 05 septembre 2026
Différences entre les films d'impression UV PU et TPU pour étiquettes de vêtements 3D
Découvrez les principales différences entre les films d'impression UV PU et TPU pour étiquettes de vêtements 3D : douceur, élasticité, résistance à la chaleur, qualité d'impression et durabilité au lavage.
contact
Tél. : 86 17706217416
Ajouter : Bâtiment L2A, n° 520, voie 1588, route Zhuguang, centre mondial de Hongqiao, district de Qingpu, Shanghai, Chine
Suivez-nous: